
菏泽配电箱成型设备报价
- 产品规格:
- 发货地:山东省潍坊潍城区
在电力装备制造行业快速发展的当下,配电箱作为电力系统中不可或缺的基础设施,其生产效率与产品质量直接关系到电力设施的安全稳定运行。

对于菏泽及周边地区的配电箱制造企业而言,如何在保证产品精度的同时提升产能、降低综合成本,是摆在面前的重要课题。
而配电箱成型设备作为配电箱生产链条中的核心装备,其选型与采购自然成为企业关注的重点。
本文将围绕配电箱成型设备的技术特点、生产工艺、选型要点以及影响报价的关键因素展开分析,为菏泽地区有采购需求的企业提供一份实用参考。
一、配电箱成型设备为何成为电力装备制造的关键工具
配电箱成型设备是电力装备制造中不可或缺的关键工具。
这类设备集成了先进的机械加工与自动化控制技术,可高效完成配电箱箱体的成型加工。
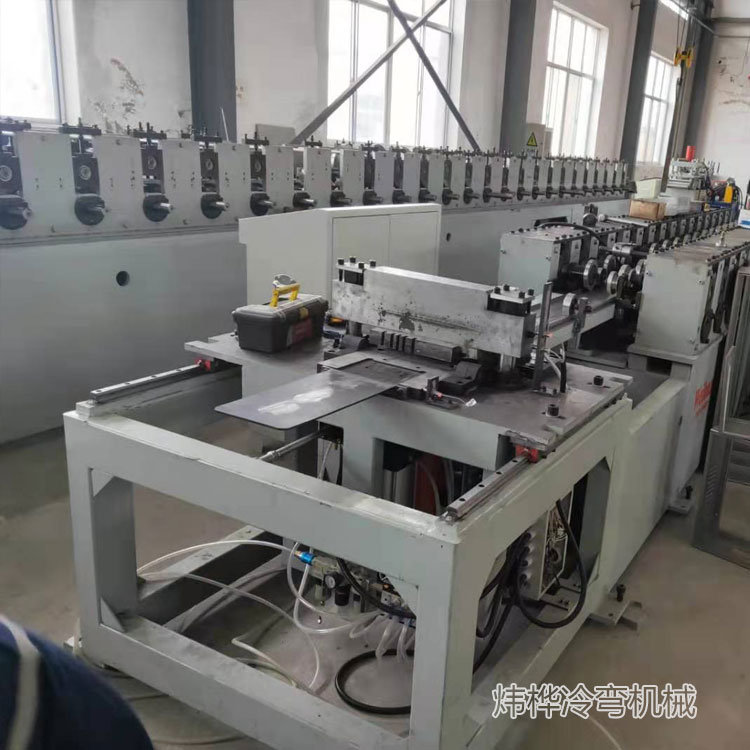
从功能模块上看,它通常包含剪板、冲孔、折弯等核心工序单元。
剪板模块能精准裁切金属板材,确保下料尺寸符合设计要求;冲孔模块可快速打出安装孔、散热孔等各类孔位,位置精度高、孔壁整齐;折弯模块则依靠高精度模具与伺服驱动系统,将板材折弯成所需形状,保证箱体结构规整、强度达标。
与传统分散式加工方式相比,一体化配电箱成型设备的最大优势在于工序集中、节拍紧凑。
板材从上料、剪切成型、冲孔加工到折弯成型,整个流程在一条生产线上连贯完成,减少了物料转运和多次装夹带来的误差累积,也大幅降低了人工干预程度。
部分先进的配电箱成型设备还配备智能化操作界面,操作人员可根据不同规格配电箱的生产需求灵活调整工艺参数,实现快速换型,适应多品种、小批量的柔性生产模式。
此外,设备运行稳定、效率高,能有效降低人工成本与生产误差,为电力行业提供高质量、标准化的配电箱产品,助力电力设施安全稳定运行。
二、冷弯成型工艺在配电箱生产中的技术优势
配电箱箱体通常采用冷轧钢带、镀锌钢带或不锈钢带等金属卷材作为原材料。
冷弯成型工艺通过对金属带材进行连续辊压弯曲,逐步变形为所需截面形状,再配合冲孔、切断等工序,一次性完成箱体框架型材的加工。
这一工艺路线在配电箱生产中展现出多方面优势。
首先是材料利用率高。
冷弯成型属于连续辊压变形,料带按定尺切断,边角废料少,对于大批量生产尤为经济。
其次是尺寸精度稳定。
依托精密模具和伺服驱动系统,型材尺寸精度可控制在较高水平,截面一致性良好,为后续箱体组装提供了可靠保障。
第三是表面质量好。
冷弯成型过程中材料表面受到的损伤较小,配合镀锌或彩涂板材使用,可直接获得较好的外观效果,减少后续涂装工序。
第四是生产效率突出。
冷弯成型生产线运行速度快,配合自动换料、在线冲孔、定尺切断等功能模块,能够实现从卷材到成品型材的高效连续生产,显著提升整体产能。
对于配电箱产品而言,箱体骨架的立柱、横梁、边框等型材均可通过冷弯成型工艺高效制造,且可根据不同柜型的设计要求定制截面形状和冲孔方案,灵活性强,适应性好。
三、配电箱成型设备的核心构成与功能模块
一套完整的配电箱成型设备通常由开卷上料系统、辊压成型主机、在线冲孔系统、定尺切断系统、折弯成型单元以及自动化控制系统等部分组成。
各模块之间协同配合,形成连续高效的生产流程。
开卷上料系统负责将金属卷材平稳展开并送入成型主机,部分配置可搭载自动换料装置,减少换卷停机时间。
辊压成型主机是设备的核心部分,由多组成型辊轮组成,按照预设的截面形状逐道次对板材进行弯曲变形,辊轮材质和加工精度直接影响型材质量。
在线冲孔系统可在板材运行过程中同步完成安装孔、散热孔、连接孔等的冲切加工,位置由伺服系统精准控制,孔位精度高、效率快。
定尺切断系统根据设定长度对成型后的型材进行精确切断,切口平整,长度一致性好。
折弯成型单元则针对箱体侧板、门板等需要折弯的零件,利用高精度模具和伺服驱动完成折弯动作,保证折角规整、角度准确。
在自动化控制方面,现代配电箱成型设备普遍采用计算机辅助设计系统进行三维动态分析和样机模拟实验,工艺参数可在操作界面上直观设定和调整。
设备运行状态实时监控,故障报警和诊断功能完善,便于操作人员快速排查问题,减少停机时间。
四、影响配电箱成型设备报价的主要因素
对于菏泽地区的配电箱制造企业来说,了解影响设备报价的因素有助于做出更合理的采购决策。
配电箱成型设备属于定制化设备,报价并非一个固定数值,而是根据多方面因素综合确定。
第一,产品规格与工艺复杂度。
不同配电箱的箱体尺寸、型材截面形状、冲孔方案、折弯要求各不相同,设备需要按照具体产品的工艺需求进行针对性设计。
工艺越复杂、工序集成度越高,设备配置越丰富,报价相应越高。
例如,仅需完成辊压成型和定尺切断的基础配置,与集成自动换料、在线冲孔、折弯、搬运等多工艺模块的全自动生产线,价格差异显著。
第二,原材料材质与板厚范围。
设备需要处理的材料材质包括冷轧钢带、热轧钢带、酸洗板、彩钢板、镀锌钢带和不锈钢带等,不同材质的强度、延展性和回弹特性不同,对辊轮材质、模具设计和驱动功率的要求也不同。
可处理板厚范围从0.2mm到12mm不等,板厚越大,设备的结构强度和驱动功率要求越高,制造成本也随之增加。
第三,自动化程度与控制系统配置。
设备的自动化水平直接影响报价。
配备智能化操作界面、伺服驱动系统、在线检测装置、自动换料系统等先进配置的设备,报价会高于基础型设备。
但高自动化配置能够显著减少人工操作环节,降低长期人工成本和生产误差,从全生命周期来看具有较好的经济性。
第四,设备产能与运行速度。
生产效率要求越高,对设备各部件的性能要求越严格,如辊压成型主机的辊轮数量、驱动系统的功率储备、冲孔系统的响应速度等,均会影响设备造价。
企业应根据自身订单规模和交期要求合理确定产能目标,避免过度配置或产能不足。
第五,售后服务与技术支持的覆盖范围。
完善的售后服务体系、及时的备件供应、专业的技术培训等软性服务也是报价的组成部分。
选择具有丰富行业经验和技术积累的设备供应商,能够在设备安装调试、操作培训、维护保养等方面获得持续支持,保障设备长期稳定运行。
五、菏泽配电箱制造企业选购成型设备的实用建议
菏泽地处鲁西南,近年来在电力装备、机械制造等领域发展迅速,配电箱制造企业数量不断增加。
对于这些企业而言,选购配电箱成型设备时应重点关注以下几个方面。
其一,明确自身产品定位和工艺需求。
在采购前,企业应梳理自身配电箱产品的主要规格系列、年产量目标、材料类型和板厚范围等基础信息,以此为依据确定设备的功能配置和产能参数。
避免盲目追求高配置造成投资浪费,也要防止配置不足影响后续生产扩展。
其二,考察设备供应商的综合实力。
配电箱成型设备属于技术密集型装备,供应商的研发能力、制造经验、工艺积累直接关系到设备品质。
建议企业在选购时了解供应商的技术研发团队情况、加工装备水平、质量体系认证情况以及行业服务经验,优先选择具有冷弯成型技术积淀、能够提供定制化方案且具备完善售后支持的供应商。
其三,重视设备的精度保持性和运行稳定性。
配电箱箱体对尺寸精度和一致性要求较高,设备在长期运行中的精度保持能力尤为关键。
企业可通过实地考察设备运行情况、了解关键部件的选材和加工工艺等方式,评估设备的精度水平和使用寿命。
同时,设备运行的稳定性直接影响生产效率和维护成本,应予以充分关注。
其四,综合评估全生命周期成本。
设备报价只是采购成本的一部分,安装调试、操作培训、维护保养、备件更换、能耗等构成全生命周期成本。
企业应将设备报价与后续运行成本结合起来综合评估,选择性价比合理、长期使用成本可控的设备方案。
其五,关注供应商的定制化服务能力。
不同企业的配电箱产品在结构设计、工艺路线等方面存在差异,设备供应商能否根据客户的具体需求进行定制化设计和工艺集成,是衡量其服务水平的重要标准。
具备定制化能力的供应商能够将自动换料、切割冲压、焊接铆接、折弯搬运、包装等多种工艺系统集成到生产线中,帮助企业提高生产效率、降低生产成本。
六、结语
配电箱成型设备作为电力装备制造中的关键装备,其技术水平直接关系到配电箱产品的质量水准和生产效率。
对于菏泽地区的配电箱制造企业而言,在选购设备时充分了解自身需求、深入考察供应商实力、综合评估设备性能与报价,是做出理性采购决策的基础。
随着制造业智能化升级的持续推进,配电箱成型设备也在向更高精度、更高效率、更高自动化程度的方向不断演进。
选择一套与自身产品定位和生产规模相匹配的成型设备,将为企业在电力装备领域的持续发展提供有力的装备支撑。

如需了解配电箱成型设备的具体配置方案与报价信息,可直接与设备制造企业进行技术对接,获取针对自身产品需求的定制化解决方案。
m.weifangweihua.b2b168.com